

 English
 Deutsch
 简体中文
Autor: FTM
Datum: Oct 22, 2026
Wie entstehen Formen und Abgüsse: Anwendungen, Auswahlkriterien und praktische Anleitungen
Die meisten Menschen begegnen den Wörtern „Schimmel“ und „Guss“ zum ersten Mal in den Fossiliensammlungen eines Naturkundemuseums. Ein fossiler Abdruck ist ein Abdruck, den eine Muschel, ein Blatt oder ein Knochen im Gestein hinterlassen hat, und ein fossiler Abguss ist das Material, das diesen Abdruck später ausfüllt. In einer Metallgießerei taucht jeden Tag das gleiche Vokabular auf. Hier ist eine Form der negative Hohlraum, der die Außenseite eines Teils formt, und ein Guss ist die Metallkomponente, die im Inneren erstarrt. In diesem Artikel wird untersucht, wie Formen und Abgüsse in der Fertigung entstehen, vom Originalmuster bis zum fertigen Industrieteil.
Das Grundprinzip der Form- und Gussbildung
Ein Guss beginnt lange bevor geschmolzenes Metall den Gießereiboden erreicht. Zunächst wird die erforderliche Teilegeometrie in ein Muster umgewandelt, ein Objekt, das als Positiv des endgültigen Teils fungiert. Das Muster wird dann von einem Formmaterial umgeben. Sobald das Formmaterial aushärtet oder verdichtet ist, wird das Modell herausgezogen, wobei ein Hohlraum zurückbleibt. In diesen Hohlraum gegossenes geschmolzenes Metall füllt jedes Detail aus, und wenn es erstarrt, wird der endgültige Guss entfernt.
Diese Abfolge kann in vier Schritten zusammengefasst werden:
- Entwerfen Sie ein Muster, das Schwindungszugabe und Entformungsschrägen enthält.
- Bilden Sie einen Formhohlraum um das Muster herum.
- Gießen oder spritzen Sie geschmolzenes Metall in den Hohlraum.
- Lassen Sie das Metall abkühlen und trennen Sie dann das Gussteil von der Form.
Alle Gussprozesse folgen der gleichen Logik, die Art und Weise der Formbildung unterscheidet sich jedoch erheblich.
Einweg- und Dauerformen
Aus Sicht der Gießerei lässt sich die Schimmelbildung in zwei Familien einteilen:
| Aspekt | Einwegform | Dauerform |
|---|---|---|
| Formmaterial | Sand, Keramikschale, Gips | Werkzeugstahl, Gusseisen, Kupferlegierung |
| Schimmelleben | Einmalgebrauch | Tausende oder mehr Zyklen |
| Prozessbeispiele | Sandguss, Feinguss | Druckguss, Schwerkraft-Dauerform |
| Typische Oberflächenbeschaffenheit | Rauer, prozessabhängig | Sanfter, streng kontrolliert |
| Produktionsvolumen | Prototyp bis Mittelserie | Hohe Lautstärke |
Eine nützliche Möglichkeit, über die beiden Ideen nachzudenken, besteht darin, sich daran zu erinnern, dass zuerst die Form und dann der Guss geformt wird. Selbst wenn der gesamte Prozess Sekunden dauert, wie beim Druckguss, bleibt die Ursache-Wirkungs-Reihenfolge dieselbe. Die Qualität der Form bestimmt die Qualität des Gusses. Keine noch so große Oberflächenbehandlung kann einen fehlerhaft geformten Formhohlraum korrigieren.
Wie Sandformen und Abgüsse entstehen
Sandguss beginnt mit einem Muster, oft aus Holz, Harz oder Metall. Das Modell wird in einen Formkasten, auch Formkasten genannt, gelegt und mit einem Bindemittel vermischter Sand darum herum verdichtet. Nachdem der Sand in zwei Hälften gepackt ist, der Oberkasten oben und der Unterkasten unten, wird das Muster entlang der Trennlinie geteilt und herausgezogen. Der resultierende Hohlraum ist eine Form und trägt die exakte Negativgeometrie des Gussteils.
- Formsand in einer Flasche rund um das Muster verdichten.
- Entfernen Sie das Muster vorsichtig, um eine Beschädigung der Kavität zu vermeiden.
- Schneiden Sie Tore, Läufer und Setzstufen in den Sand.
- Setzen Sie Kerne dort ein, wo interne Durchgänge erforderlich sind.
- Gießen Sie geschmolzenes Metall in die Form und lassen Sie es erstarren.
- Brechen Sie die Sandform ab, um den fertigen Sandguss freizugeben.
Sandformen sind nicht einheitlich. Der Sand kann grüner Sand, natriumsilikatgebundener Sand oder harzbeschichteter Sand sein. Jedes Material beeinflusst, wie originalgetreu der Formhohlraum feine Details wiedergibt und wie reibungslos das Metall fließt. Für Außenformen reicht normalerweise eine zweiteilige Form aus. Für Rohrverbindungen, Zylinder, Motorgehäuse und Ventilkörper müssen Kerne aus demselben Sand geformt und positioniert werden, bevor die Form geschlossen wird.
Da dabei die Sandform zerstört wird, handelt es sich beim Sandguss um ein klassisches Verbrauchsformverfahren. Dies ist besonders nützlich für größere Teile, bei denen eine permanente Matrize zu teuer oder unpraktisch wäre.
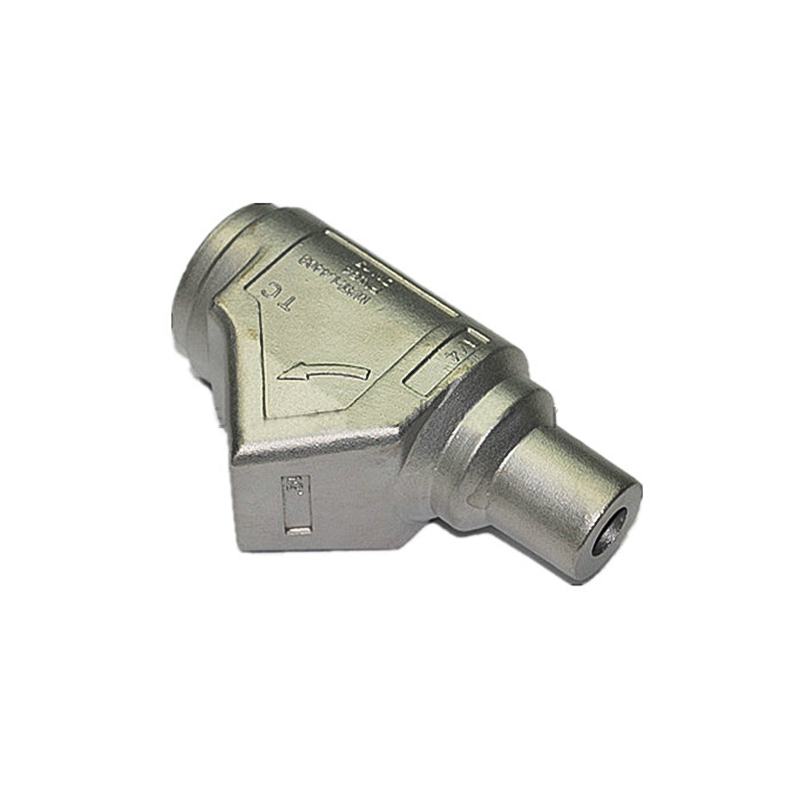
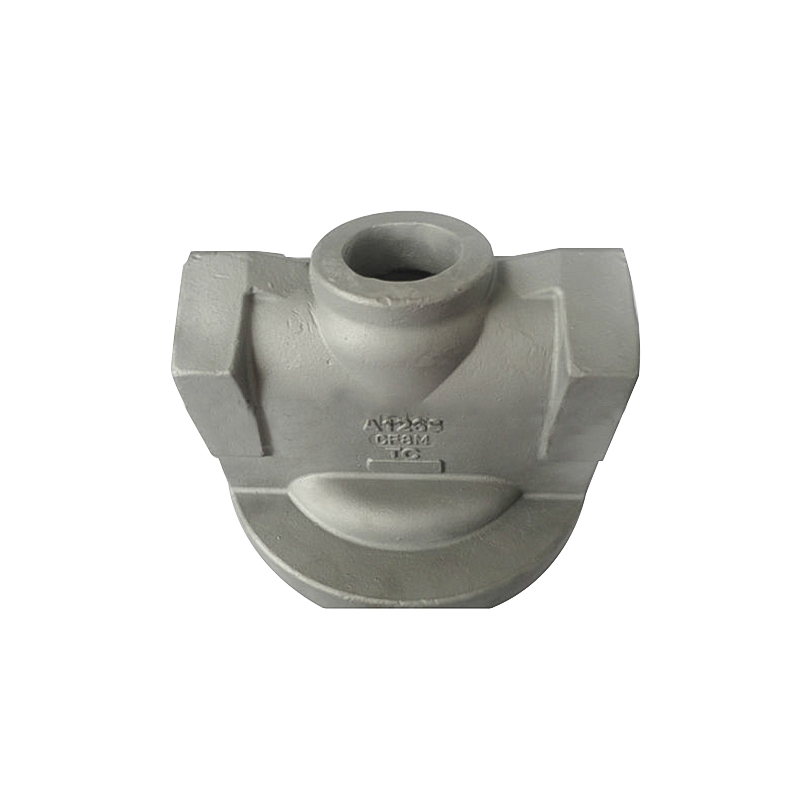
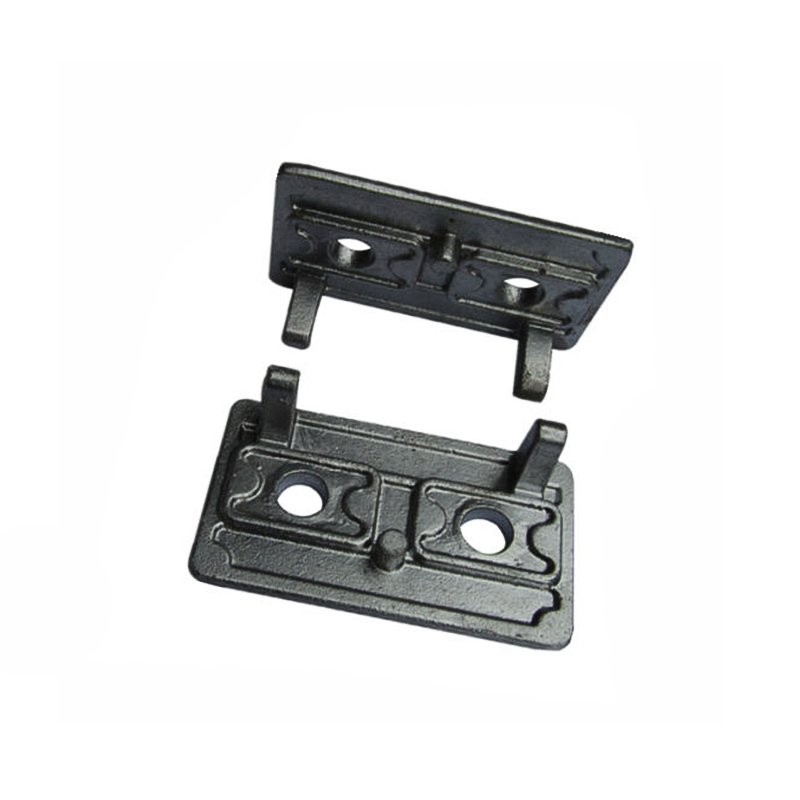
 Sandgussmaschinenteile für komplexe und große Bauteile Dieses Sandgussteil bietet kostengünstige Flexibilität für komplexe, größere Metallkomponenten, steht im Kontrast zum Verbrauchsformkontext und unterstreicht seinen praktischen Wert. Produkt anzeigen →
Wie Feingussformen und Abgüsse entstehen
Beim Feinguss, auch Wachsausschmelzguss genannt, wird eine Form auf einem ganz anderen Weg hergestellt. Durch das Herausziehen wird das Muster nicht entfernt. Es ist dahingeschmolzen. Dadurch ist es möglich, Formen für sehr komplizierte Teile, dünne Wände und komplexe interne Durchgänge zu formen.
- Injizieren Sie Wachs in einen Metallstumpf, um ein Wachsmodell zu erstellen, oft mit vielen Teilen, die an einem zentralen Wachskanal befestigt sind.
- Tauchen Sie das Wachsmodell in Keramikbrei und bestreichen Sie es mit feinem Sand.
- Bauen Sie mehrere Keramikschichten auf, bis sich eine stabile Hülle um das Wachs bildet.
- Erhitzen Sie die Schale, bis sie schmilzt und das Wachs abtropfen lässt.
- Brennen Sie die Schale bei hoher Temperatur, um die Keramik auszuhärten.
- Gießen Sie geschmolzenes Metall in die gebrannte Hülle.
- Entfernen Sie nach dem Abkühlen die Keramikschale, um den Guss zu erhalten.
Die Keramikschale muss bei hohen Temperaturen stabil und ausreichend durchlässig sein, damit Luft entweichen kann. Die Schalendicke hängt vom Teilegewicht und der Metalltemperatur ab. Da das Wachsmuster zerstört wird, sind beim Feinguss keine so großen Formschrägen erforderlich wie beim Sandguss, was den Ingenieuren Gestaltungsfreiheit eröffnet.
Da die Keramikschale weggebrochen ist, ist auch die Feingussform entbehrlich. Das Verfahren wird für seine hervorragende Genauigkeit, glatte Oberflächen und komplexe Details in Edelstahl, legierten Stählen, Aluminium und Kupferlegierungen geschätzt.
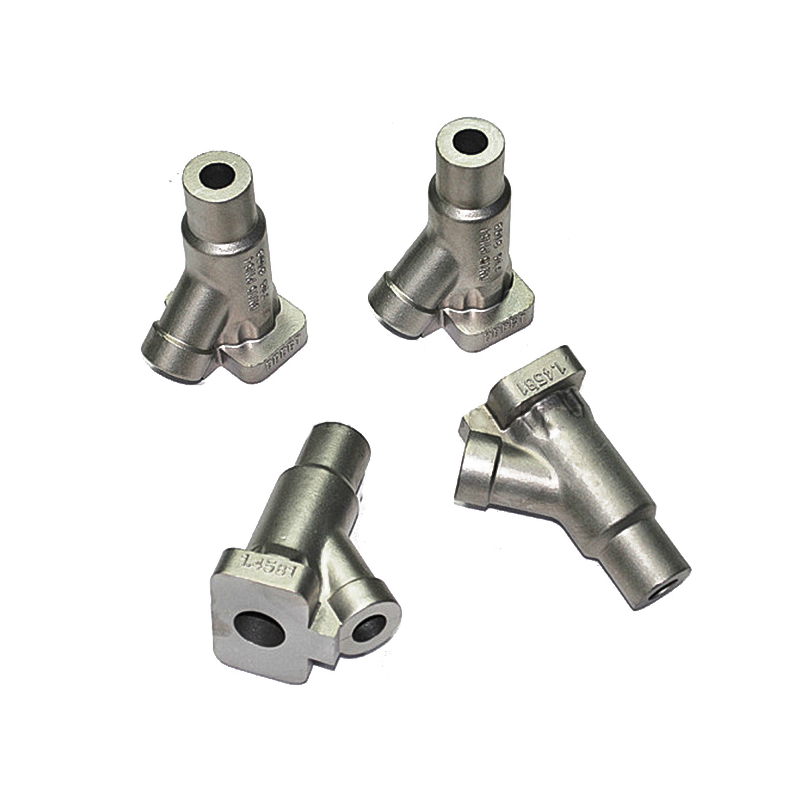
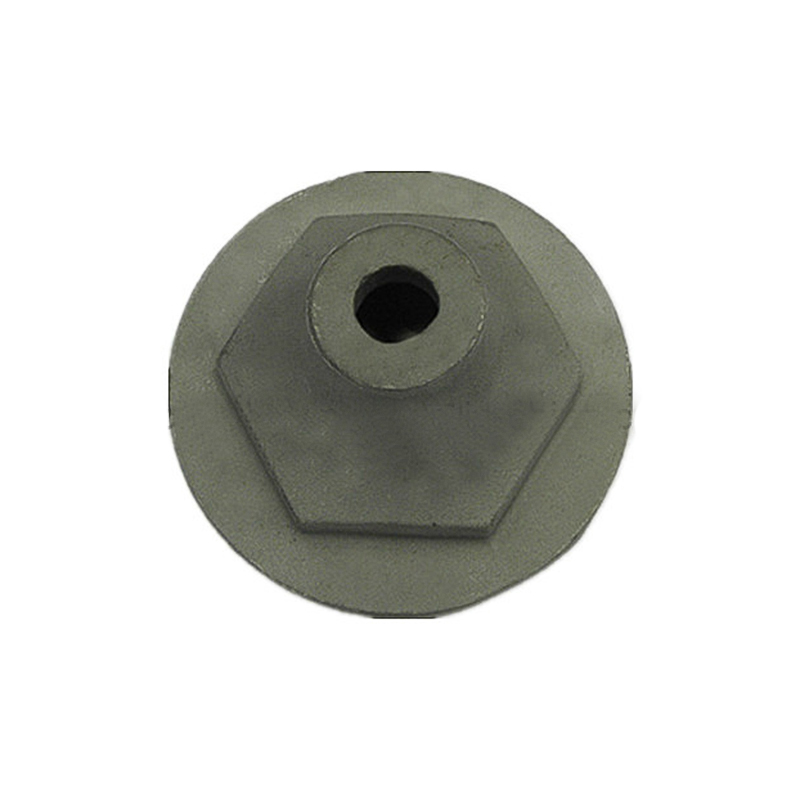
 Bearbeitete Feingusskomponente mit zusätzlicher Präzision Dieses Präzisions-Feingussteil erhält durch maschinelle Bearbeitung engere Toleranzen, ergänzt die Diskussion über permanentes Formen und demonstriert die Möglichkeiten der kundenspezifischen Fertigung. Produkt anzeigen →
Wie Dauerformen und Druckgussteile entstehen
Permanentes Formen kehrt den Ansatz um. Anstatt eine Einwegform um ein Muster herum zu erstellen, wird der Formhohlraum direkt in einen Werkzeugstahlblock eingearbeitet. Beim Druckguss werden die beiden Hälften einer Form zusammengespannt, geschmolzenes Metall unter hohem Druck eingespritzt und das Gussstück erstarrt schnell. Beim Öffnen der Form wird das Gussteil ausgeworfen.
Die Form wird durch Bearbeiten, Schleifen und Polieren des Formhohlraums geformt. Es muss mit korrekten Zug-, Auswurf- und Kühlkanälen ausgestattet sein. Eine langlebige Matrize ist nur so genau wie das Bearbeitungsprogramm und die Werkzeuge dahinter. Da eine Dauerform Hunderttausende Zyklen durchlaufen kann, wird sie zu einem wichtigen Bestandteil des Produktionssystems selbst.
- Hohe Wiederholgenauigkeit bei Produktionsläufen.
- Glatte Gussoberflächen.
- Schnelle Zykluszeiten für Aluminium-, Zink- und Messinglegierungen.
- Höhere anfängliche Werkzeugkosten, oft ausgeglichen durch niedrigere Stückkosten.
Beim Dauerformverfahren wird immer noch ein Guss hergestellt, aber die Form bleibt intakt und bereit für den nächsten Schuss. In vielen Fällen folgt auf den Guss eine CNC-Bearbeitung, um Bohrungen, Gewinde und Dichtflächen auf die endgültige Toleranz zu bringen.
Was macht eine Gussform vertrauenswürdig und einen Gussklang?
Eine Form zu formen ist nur die halbe Miete. Die gleiche Form kann ein gutes oder ein fehlerhaftes Gussstück produzieren, je nachdem, wie das Metall gegossen, abgekühlt und zugeführt wird. Schrumpfung, Gasporosität, heiße Risse und Fehlläufe sind oft auf die Formkonstruktion, den Anguss oder die Gießtemperatur zurückzuführen.
Erfahrene Gießereien achten auf mehrere Faktoren:
- In das Muster oder die Matrize integrierte Schrumpfungszugabe.
- Leichtlaufsysteme, die sauberes Metall liefern.
- Kerne, die präzise interne Passagen schaffen.
- Kühlkontrolle, die Spannungen und Verformungen vermeidet.
- Bearbeitung nach dem Guss, die kritische Abmessungen verfeinert.
- Endkontrolle und Oberflächenbehandlung nach Kundenwunsch.
Deshalb kommt es bei der Wahl eines Herstellers nicht nur auf die Gießmaschine an. Ein zuverlässiger Partner versteht, wie Formmaterialien, Legierungsverhalten und Geometrie zusammenwirken. Wenn Sie den schrittweisen Übergang vom Muster zum fertigen Teil sehen möchten, erklärt dieser Leitfaden zur Funktionsweise des Sandgusses den Ablauf aus der Perspektive eines tatsächlichen Gießereiprozesses.
Bei Ningbo Hansheng Machinery Parts Co., Ltd. formen wir Formen für Sandguss-, Feinguss- und Dauerformverfahren und bearbeiten die resultierenden Gussteile anschließend nach Kundenanforderungen. Ganz gleich, ob es sich um ein Teil für eine Eisenbahn, eine Pumpe, eine Baumaschine oder ein landwirtschaftliches Gerät handelt, es gilt das gleiche Prinzip: Machen Sie die Form gut, und der Guss folgt.
Ausgewählte Lageranzeige
Kontaktinformationen
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Produktlinks
Produktlinks
Kontaktieren Sie uns

