

 English
 Deutsch
 简体中文
Autor: FTM
Datum: Sep 30, 2026
So gießen Sie Aluminium in Sand: Ein praktischer Leitfaden für Ingenieure und Käufer
Sandguss ist eine der ältesten und vielseitigsten Methoden, Aluminium in langlebige Metallkomponenten umzuwandeln. Das Prinzip ist einfach: Packen Sie Sand um ein Muster, um einen Hohlraum zu schaffen, gießen Sie geschmolzenes Aluminium in den Hohlraum und lassen Sie es in der gewünschten Form erstarren. Um es richtig zu machen, kommt es auf eine Reihe kontrollierter Entscheidungen an – Musterdesign, Sandaufbereitung, Gießtemperatur und Abkühlgeschwindigkeit – die darüber entscheiden, ob ein Teil sauber oder aussortiert herauskommt. Dieser Leitfaden erklärt den gesamten Sandgussprozess für Aluminium, vom Modell bis zum fertig bearbeiteten Teil, mit praktischen Details, die über zwei Jahrzehnte in der Gießerei verfeinert wurden.
Die Grundlagen des Sandgusses von Aluminium
Jeder Sandguss beginnt mit einer Form aus körnigem Sand, der durch ein Bindemittel zusammengehalten wird. Beim Grünsandformen ist das Bindemittel eine Mischung aus Ton und Wasser, die dem Sand genügend Festigkeit verleiht, um einen Hohlraum aufzunehmen, aber gleichzeitig porös genug bleibt, um Gase entweichen zu lassen. Quarzsand ist das am häufigsten verwendete Formmaterial, da er der Temperatur von geschmolzenem Aluminium standhält, ohne zu zerfallen.
Aluminium eignet sich besonders gut für Sandguss. Sein Schmelzpunkt von etwa 660 °C (1.220 °F) wird in einem Gasofen leicht erreicht und seine Fließfähigkeit hilft dabei, dünne Wände und komplizierte Passagen zu füllen. Aluminium bildet außerdem eine natürliche Oxidschicht, die die Korrosionsbeständigkeit im Betrieb verbessert, und die meisten Legierungen sind vollständig recycelbar – eine wachsende Priorität bei der industriellen Beschaffung.
Was Sie zum Gießen von Aluminium in Sand benötigen
Bevor Sie beginnen, stellen Sie alle Geräte und Verbrauchsmaterialien zusammen. Ein fehlendes Werkzeug oder ein zu kleines Steigrohr können dazu führen, dass aus einem sauberen Guss ein Ausschuss entsteht.
- Muster. Die physische Nachbildung des Teils, gefertigt aus Holz, Harz oder Aluminium. Es muss überdimensioniert sein, damit es schrumpft, und sich verjüngen, um eine saubere Entnahme zu gewährleisten.
- Flasche. Ein starrer zweiteiliger Rahmen, der Oberkasten oben und die Schleppe unten, der den verdichteten Sand enthält und beide Hälften in einer Linie hält.
- Formsand. Grüner Sand aus Kieselsäure, Ton und Wasser ist die Standardwahl. Kunstharzgebundener Sand oder Silica-Sol-Sand wird verwendet, wenn Maßhaltigkeit und Oberflächengüte von entscheidender Bedeutung sind.
- Tiegel und Ofen. Ein Ton-Graphit- oder Siliziumkarbid-Tiegel hält das Aluminium, während es in einem Gas- oder Elektro-Induktionsofen schmilzt.
- Gieß- und Endbearbeitungswerkzeuge. Stampfer, Kelle, Angussschneider, Entlüftungsdraht, Schöpfkelle, Trennmittel.
- Schutzausrüstung. Wenn es um geschmolzenes Metall geht, sind Gießereihandschuhe, ein Gesichtsschutz und flammhemmende Kleidung unerlässlich.
Wie man Aluminium in Sand gießt, Schritt für Schritt
Die folgende Reihenfolge gilt für die meisten Grünsand-Aluminiumgussteile; Industrielle Gießereien folgen in größerem Maßstab derselben Logik.
- Bereiten Sie das Muster vor. Stellen Sie sicher, dass das Muster einen ausreichenden Entformungswinkel und eine ausreichende Schrumpfungszugabe aufweist. Aluminium zieht sich beim Erstarren um etwa 1,3 Prozent zusammen, sodass das Muster proportional größer ist als das fertige Teil.
- Konditionieren Sie den Sand. Mischen Sie den Quarzsand mit der richtigen Menge Ton und Wasser. Der Handabdruck sollte fest sein, aber überschüssige Feuchtigkeit erzeugt Dampf und Porosität.
- Ramme die Bremse. Platzieren Sie das Muster auf der Trennfläche, setzen Sie die Schleppkolbenhälfte darüber und verdichten Sie den Sand rundherum in Schichten.
- Ramme den Bullen. Drehen Sie den Kolben um, stellen Sie die Hälfte des Oberkastens auf und verdichten Sie mehr Sand. Schneiden Sie den Einguss ab und fügen Sie an den schwersten Stellen Steigleitungen hinzu.
- Ziehen Sie das Muster zurück. Heben Sie den Oberkasten an, entfernen Sie das Muster vorsichtig und reparieren Sie kleinere Schäden mit einer Kelle. Der leere Hohlraum ist jetzt Ihre Form.
- Schneiden Sie das Angusssystem ab. Verbinden Sie den Einguss mit Angusskanälen und Anschnitten mit dem Hohlraum, sodass das Aluminium reibungslos fließt, ohne den Sand zu erodieren.
- Aluminium schmelzen. Geben Sie saubere Legierung in einen vorgeheizten Tiegel und erhitzen Sie ihn auf eine Gießtemperatur von etwa 700–760 °C (1.300–1.400 °F), je nach Legierung und Querschnittsdicke.
- Gießen Sie die Form. Entfernen Sie die Oxidschicht von der Schmelze und gießen Sie dann einen gleichmäßigen, kontinuierlichen Strahl ein, bis der Anguss gefüllt bleibt. Dies verhindert Lufteinschlüsse und Kaltabschlüsse.
- Abkühlen und fest werden lassen. Lassen Sie den Guss in der Form vollständig abkühlen. Schwere Abschnitte benötigen mehr Zeit; Ein frühes Ausschütteln kann zu Verformungen oder Rissen führen.
- Auspacken und fertig. Brechen Sie die Form, entfernen Sie den Sand, schneiden Sie Anschnitte und Steigungen ab, schleifen Sie Grate, strahlen Sie die Oberfläche ab und bearbeiten Sie sie auf die endgültigen Abmessungen.
Für einen tieferen Einblick in das Formendesign und die Angusstheorie lesen Sie unseren technischen Artikel über Wie Sandguss funktioniert .
Auswahl der richtigen Aluminiumlegierung
Die Auswahl der Legierung ist eine der frühesten Entscheidungen bei einem Sandgussprojekt. Es beeinflusst die Gießbarkeit, Festigkeit, Korrosionsbeständigkeit und Bearbeitbarkeit. Viele Kunden liefern die Materialspezifikation auf der Zeichnung; Wenn dies nicht der Fall ist, empfehlen wir folgende Legierungen als Ausgangspunkt:
| Legierung | Hauptmerkmale | Typische Anwendungen |
|---|---|---|
| A356.0 | Hervorragende Gießbarkeit, Wärmebehandelbarkeit, gute Festigkeit und Duktilität | Motorblöcke, Räder, Pumpengehäuse, Strukturhalterungen |
| 356.0 | Ähnlich wie A356 mit etwas geringerer Dehnung | Allgemeine Industriegussteile, Ventilkörper |
| 319.0 | Gute Härte und Bearbeitbarkeit, mäßige Fließfähigkeit | Zylinderköpfe, Kurbelgehäuse, Getriebegehäuse |
| 355.0 | Höhere Festigkeit bei erhöhten Temperaturen | Motorkomponenten, Kompressorteile |
| 413.0 | Hoher Siliziumgehalt, ausgezeichnete Fließfähigkeit und Korrosionsbeständigkeit | Dünnwandige Gussteile, Schiffs- und Lebensmittelausrüstung |
Beispielsweise ist A356.0 im T6-Zustand oft unsere Empfehlung für Motorteile, die ein ausgewogenes Verhältnis von Festigkeit, Wärmeleitfähigkeit und Bearbeitungspräzision erfordern. Bei strukturellen oder drucktragenden Teilen besprechen wir die Legierungsauswahl vor der Werkzeugherstellung mit dem Kunden.
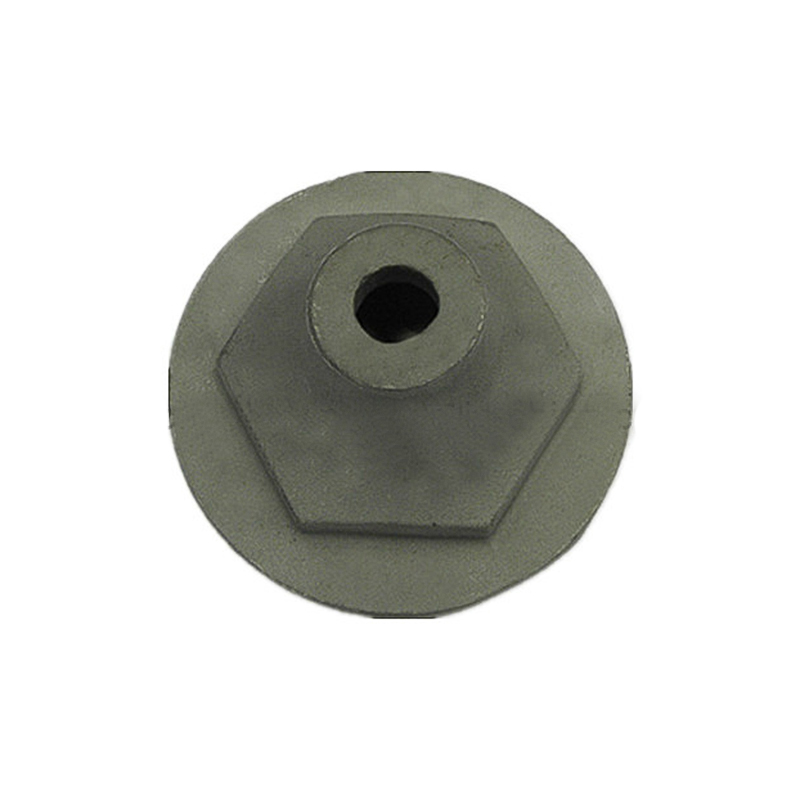
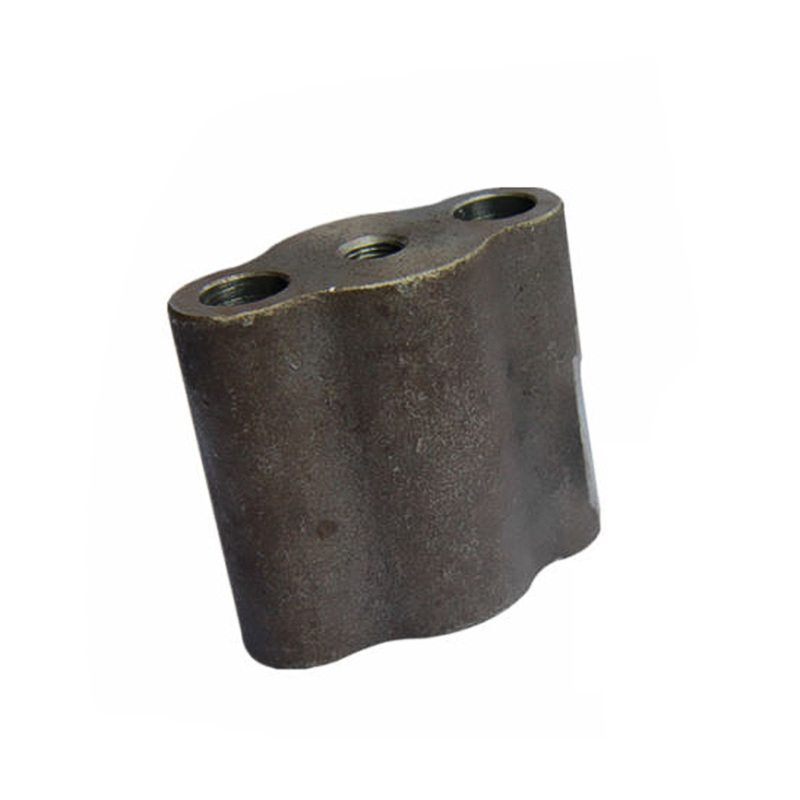 Sandguss-Motorteile für verschiedene Legierungen Diese sandgegossenen Motorteile werden aus einer Vielzahl von Legierungen hergestellt und können bearbeitet, poliert oder plattiert werden. Sie eignen sich für Anwendungen, die Festigkeit, Wärmeleitfähigkeit und Präzision erfordern, wie in der Diskussion über A356.0 T6 hervorgehoben. Produkt anzeigen →
Häufige Fehler und wie man sie vermeidet
In den besten Gießereien passieren Mängel; Der Unterschied zwischen Ausschuss und Erfolg besteht darin, zu wissen, was sie verursacht.
- Gasporosität. Blasen im Inneren des Gussteils entstehen normalerweise durch in der Form eingeschlossenen Dampf oder Gas. Verwenden Sie trockenen Sand, fügen Sie Lüftungsöffnungen hinzu und vermeiden Sie eine Überhitzung der Schmelze.
- Lunker. Aluminium schrumpft beim Erstarren um etwa 6 Prozent, daher benötigen schwere Abschnitte richtig dimensionierte Steigleitungen, um weiterhin flüssiges Metall zuzuführen.
- Sandeinschlüsse. Loser Sand, der in den Hohlraum gespült wird, hinterlässt schmutzige Oberflächen und geschwächte Stellen. Die Form fest verdichten und mit einer sauberen Schöpfkelle gießen.
- Kalte Schließungen. Wenn die Gießtemperatur zu niedrig ist, verschmelzen die Metallströme nicht. Halten Sie die Temperatur im zulässigen Bereich und gießen Sie ohne Unterbrechung.
- Fehlläufe. Dünne Abschnitte können ausfrieren, bevor sich die Form füllt. Erhöhen Sie die Gießtemperatur oder verbessern Sie das Angussdesign, um das Metall schneller zu bewegen.
Von der Werkstattbank zur industriellen Produktion
Sandguss erhält einen anderen Charakter, wenn er von der Werkbank in die Produktionshalle gelangt. Industrielle Käufer erwarten wiederholbare Maßgenauigkeit, kontrollierte mechanische Eigenschaften, dokumentierte Materialzertifizierung und zuverlässige Lieferung – nichts davon kann durch Versuch und Irrtum sichergestellt werden. Das ist die Lücke, die unsere Gießerei füllt.
Ningbo Hansheng Machinery Parts Co., Ltd. stellt seit 2003 Sandgussteile her und beliefert Kunden in der Landmaschinen-, Automobil-, Bergbau-, Eisenbahn-, Schifffahrts- und Flüssigkeitskontrollindustrie. Wir arbeiten nach einem ISO 9001-Qualitätsmanagementsystem und exportieren den Großteil unserer Produktion nach Europa und Nordamerika. Über den eigentlichen Guss hinaus übernimmt unsere Anlage die CNC-Bearbeitung, Oberflächenbehandlung und Beschichtung, sodass Sie statt eines Rohlings ein montagefertiges Bauteil erhalten.
Ein bearbeiteter Sandgusszylinder veranschaulicht den Prozess in Aktion: in Aluminium gegossen, dann gedreht, gefräst und oberflächenveredelt, um eine hydraulische oder pneumatische Spezifikation zu erfüllen.
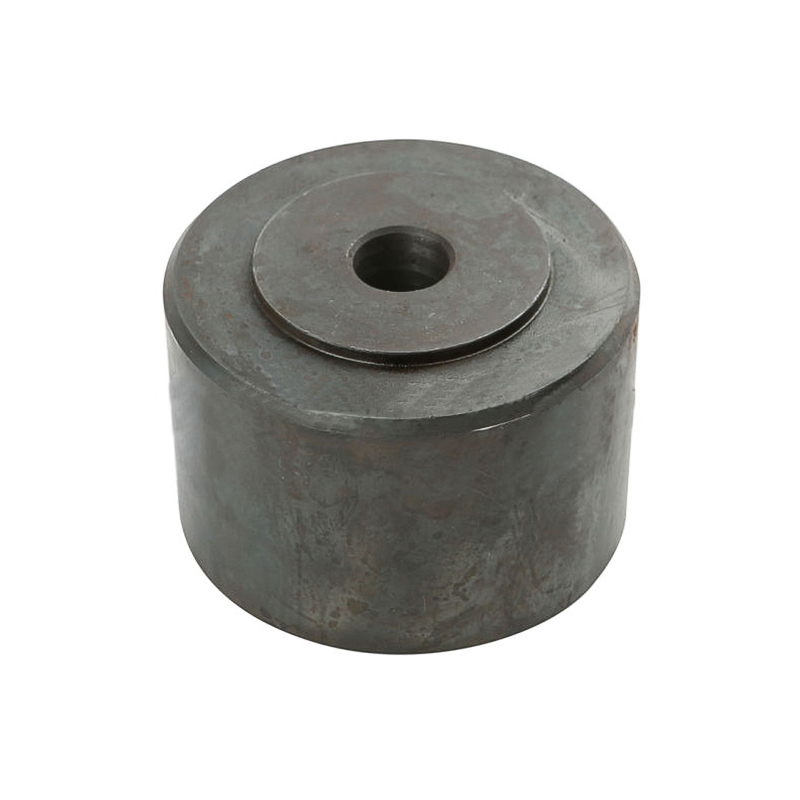 Bearbeiteter Sandgusszylinder für hydraulische Systeme Dieser Sandgusszylinder ist aus Aluminium gefertigt und entsprechend den hydraulischen Spezifikationen bearbeitet. Es ist Teil hydraulischer Systeme, die lineare Bewegungen erzeugen und dabei auf Druckflüssigkeit und zuverlässige Dichtungen angewiesen sind. Produkt anzeigen →
Die gleiche Disziplin wenden wir bei Motorradteilen an, bei denen geringes Gewicht und Ermüdungsfestigkeit ebenso wichtig sind wie das Aussehen. Ganz gleich, ob es sich bei dem Auftrag um einen Prototypen oder eine Produktion in Tausenderserien handelt, unser Team hält sich an die gleichen Anschnittnormen, Legierungskontrollen und Prüfverfahren.
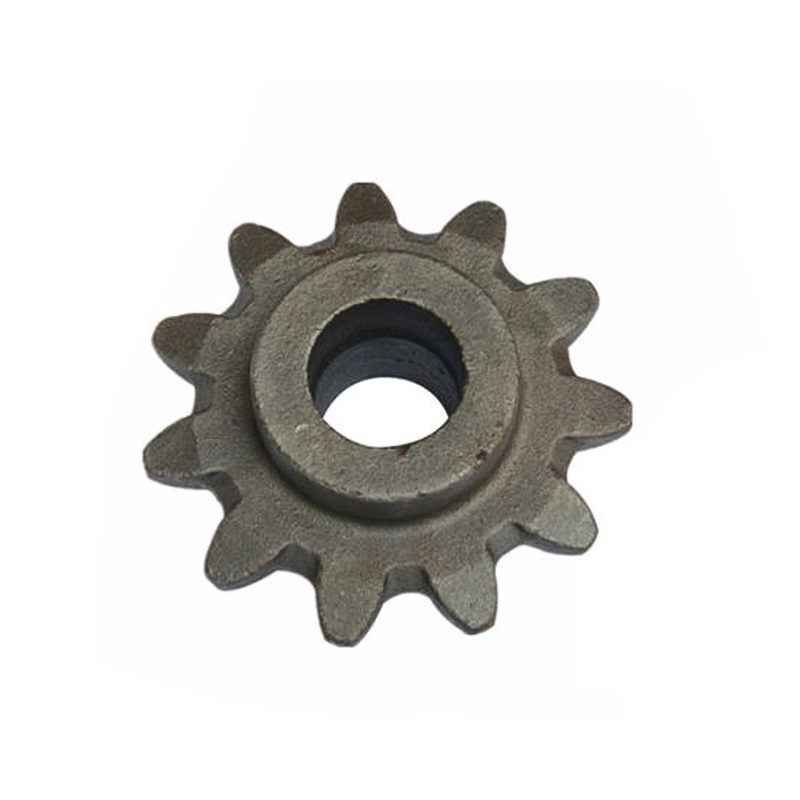 Sandguss-Motorradteile mit kundenspezifischen Oberflächen Bei diesen sandgegossenen Motorradteilen stehen geringes Gewicht und Ermüdungsbeständigkeit im Vordergrund. Sie können aus Kohlenstoffstahl, legiertem Stahl, Edelstahl oder Eisen mit Oberflächenbehandlungen wie Polieren, Bearbeiten oder Plattieren hergestellt werden. Produkt anzeigen →
Unabhängig davon, ob Sie einen Prototyp eines Teils erstellen oder einen kompletten Produktionslauf planen, bleiben die Grundlagen gleich: ein gut entworfenes Muster, richtig konditionierter Sand, diszipliniertes Gießen und ehrliche Inspektion. Wenn Sie diese vier Elemente beherrschen, werden Sie Gussteile herstellen, die anspruchsvollen Spezifikationen entsprechen. Wenn Sie eine fachkundige Überprüfung Ihres Entwurfs wünschen, prüfen unsere Ingenieure gerne Ihre Zeichnungen und empfehlen die richtige Legierung, den richtigen Angussplan und die richtige Oberflächenbeschaffenheit. Entdecken Sie unsere Gießereikapazitäten um zu sehen, wie ein maßgeschneiderter Sandgusspartner Sie vom Konzept bis zum fertigen Teil begleiten kann.
Ausgewählte Lageranzeige
Kontaktinformationen
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Produktlinks
Produktlinks
Kontaktieren Sie uns

