

 English
 Deutsch
 简体中文
Autor: FTM
Datum: Nov 19, 2026
Wie stellt man geschmolzenes Aluminium her? Ein Leitfaden für Gießereien zum Schmelzen und Gießen
Geschmolzenes Aluminium gehört zu den Metallen, die sich leichter schmelzen lassen, und ist eines der am leichtesten zu verderbenden Metalle. Ein sauberes Bad, das wie warmer Sirup ausläuft, und ein gashaltiges, schmutziges Bad voller Oxide unterscheiden sich normalerweise nur durch drei Dinge: trockener Schrott, ehrliche Temperaturkontrolle und ein wenig Geduld vor dem Ausgießen.
Seit 2003 schmelzen wir in unserer Gießerei in Ningbo Aluminium, hauptsächlich für kundenspezifische Teile wie Ventilkörper, Motorgehäuse, Pumpenkomponenten und Eisenbahnbeschläge. Die folgende Routine ist diejenige, die unsere Schmelzgeräte tatsächlich verwenden, und sie gilt unabhängig davon, ob Sie einen großen Induktionsofen oder einen kleinen Tiegel in einer Werkstatt betreiben.
Beginnen Sie mit dem Metall, nicht mit dem Ofen
Bei den meisten fehlgeschlagenen Schmelzvorgängen wird entschieden, bevor der Brenner angezündet wird. Aluminium reagiert sehr empfindlich auf das, was mit ihm einhergeht, daher ist das Sortieren der Ladung der erste wirkliche Schritt und keine Aufwärmaufgabe.
- Halten Sie Legierungsfamilien getrennt. Knetschrott wie 6061 und Gusslegierungen wie A356 verhalten sich im gleichen Topf unterschiedlich, und wenn man sie vermischt, entsteht eine Chemie, die niemand vorhersagen kann.
- Entfernen Sie Farbe, Kunststoff, Gummi, Öl und Klebstoff. Beläge brennen sich in das Bad ein und kommen später als Gasporosität wieder zurück.
- Ziehen Sie Stahlschrauben, Nieten und Einsätze mit einem Magneten heraus. Eisen ist der schnellste Weg, einen duktilen Aluminiumguss spröde zu machen.
- Schneiden Sie Stücke so klein, dass sie in der Schmelze versinken. Ein großer kalter Brocken, der oben sitzt, stiehlt die Hitze und verlangsamt die gesamte Ladung.
- Trocknen Sie alles gründlich ab. Eingeschlossene Feuchtigkeit in einer gefalteten Dose oder einem Hohlprofil wird unter der Oberfläche zu Dampf, und Dampf unter geschmolzenem Metall schleudert Metall.
Auch die Angewohnheit, zuerst in die Pfütze zu gehen, hilft: Lassen Sie die ersten kleinen Stücke in einem flachen Becken schmelzen und schieben Sie dann weiterhin frisches Metall in dieses Becken, anstatt den Tiegel auf einmal bis zum Rand zu füllen.
Bei welcher Temperatur schmilzt Aluminium tatsächlich?
Reines Aluminium schmilzt bei etwa 660 °C (1220 °F). Legierungen schmelzen nicht bei einer einzigen Zahl; Sie erweichen und gefrieren dann innerhalb eines gewissen Bereichs, und die meisten Gusssorten lassen sich etwas leichter schmelzen als reines Metall. Die Werte, mit denen wir am häufigsten arbeiten, sind unten aufgeführt.
| Legierung | Schmelzbereich | Typische Gießtemperatur |
|---|---|---|
| Reinaluminium (99,5 % und mehr) | 660 °C (1220 °F) | 700–720 °C (1290–1330 °F) |
| A356-Gusslegierung | 555–615 °C (1030–1140 °F) | 690–730 °C (1275–1345 °F) |
| 6061 Schmiedeschrott | 580–650 °C (1080–1200 °F) | 700–750 °C (1290–1380 °F) |
| ADC12- oder A380-Druckgusslegierung | 515–580 °C (960–1075 °F) | 630–680 °C (1165–1255 °F) |
Normalerweise reicht ein Gießen bei 30 bis 70 °C über dem Liquidus aus. Wenn es heißer ist, nimmt das Bad mehr Wasserstoff auf, oxidiert schneller und oberhalb von etwa 750 °C beginnt es, Eisen aus dem Tiegel und den Werkzeugen aufzunehmen. Wenn es kälter ist, kommt es zu Fehlläufen und Kaltabschlüssen.
Auswählen eines Schmelzaufbaus
Die Ausrüstung sollte zu Ihrer Losgröße passen, nicht zu Ihren Ambitionen. Dies sind die drei Setups, die wir in der Produktion am häufigsten sehen:
- Der mit Propan oder Erdgas befeuerte Gastiegelofen ist das Arbeitspferd der Werkstatt für Chargen von wenigen Kilogramm bis hin zu einigen Dutzend.
- Der Induktionsofen schmilzt schnell und rührt das Bad elektromagnetisch, was eine wiederholbare Legierungskontrolle ermöglicht.
- Der Warmhalteofen hält einen Vorratsbehälter neben der Gießlinie oder der Druckgussmaschine auf Gießtemperatur.
Die Wahl des Tiegels ist wichtiger, als die Leute erwarten. Verwenden Sie Ton-Graphit oder Siliziumkarbid für Aluminium, erhitzen Sie es langsam vor und waschen Sie es feuerfest, damit das Metall nicht mit dem Topf reagiert. Lassen Sie einen Tiegel niemals bei voller Hitze leer und lassen Sie ihn niemals abschrecken.
Unsere Schmelzroutine, Schritt für Schritt
- Den Tiegel, die Schöpfkelle und den Rührstab vorheizen, um eventuelle Feuchtigkeit zu entfernen.
- Geben Sie zuerst kleine, trockene Stücke hinein und bilden Sie eine Pfütze am Boden des Tiegels.
- Halten Sie das Bad 20 bis 30 °C über der Soll-Gießtemperatur und nicht bei voller Leistung.
- Fügen Sie ein Flussmittel hinzu, sobald das Bad vollständig flüssig ist, um die Oberfläche vor Oxidation zu schützen.
- Entgasen Sie mit einer Stickstoff- oder Argonlanze oder einer Entgasungstablette, falls Sie eine haben.
- Den Abfall vorsichtig abschöpfen. Nicht wieder einrühren und nicht durch die Kruste schöpfen.
- Überprüfen Sie die Temperatur mit einem kalibrierten Thermoelement, anstatt sie anhand der Farbe zu beurteilen.
- Gießen Sie gleichmäßig, halten Sie den Strahl kurz und lassen Sie die Schöpfkelle niemals trocken in eine Form laufen.
Eine zusätzliche Angewohnheit ist es wert, nachgeahmt zu werden: Wir bewahren von jeder Hitze einen kleinen Proberiegel auf. Wenn Sie beobachten, wie es erstarrt, erfahren Sie viel über den Gasgehalt und die Korngröße, bevor Sie eine vollständige Form herstellen.
Flussmittel, Entgasung und Skim
Wasserstoff ist das stille Problem in Aluminium. Es löst sich in der Schmelze auf und kann beim Erstarren nicht schnell genug entweichen, so dass runde Poren zurückbleiben. Je höher die Temperatur und je feuchter die Luft, desto mehr Wasserstoff sammelt man.
Abdeckflussmittel verhindern, dass die Oberfläche oxidiert, und tragen dazu bei, dass die Schlacke pulverförmig bleibt, anstatt sich in eine schwere, metallreiche Schlacke zu verwandeln. Durch die Entgasung wird dann der Wasserstoff selbst entfernt, entweder indem Argon oder Stickstoff durch das Bad geleitet wird oder indem eine Tablette verwendet wird. Beides benötigt danach eine kurze Einschwingzeit, damit die Blasen aufsteigen können.
Überfliegen bringt alles zusammen. Ziehen Sie die Krätze mit einem beschichteten Werkzeug zur Seite und entfernen Sie sie sauber. Jedes Mal, wenn Sie die oberflächliche Oxidhaut aufbrechen, gewinnen Sie etwas mehr Oxid. Je weniger Durchgänge, desto besser.
Sicherheitsregeln, denen wir uns nicht beugen
- Tragen Sie einen Gesichtsschutz, eine Lederschürze, Leggings und trockene Handschuhe und vermeiden Sie synthetische Kleidung in der Nähe des Ofens.
- Nichts Nasses kommt in die Nähe von geschmolzenem Metall: Formen, Barrenformen, Werkzeuge, sogar ein feuchter Handschuh.
- Schmelzen Sie keinen versiegelten oder unbekannten Schrott, einschließlich Dosen mit Flüssigkeiten, Aerosolbehältern, Batterien oder verzinkten Teilen.
- Belüften Sie den Bereich. Beschichtungs- und Flussmitteldämpfe stellen ein echtes Gesundheitsproblem dar und sind nicht nur ein Geruch.
- Halten Sie trockenen Sand oder einen Trockenpulverlöscher in der Nähe. Wasser auf einem Metallfeuer macht es noch schlimmer.
Vom geschmolzenen Aluminium bis zum fertigen Gussstück
In der realen Produktion bewegt sich geschmolzenes Aluminium nie weit. Eine Pfanne hebt es aus dem Ofen in die Form, während es sich noch innerhalb des Gießfensters befindet, denn ein Bad, das dort steht und wartet, verliert an Temperatur und nimmt Gas auf.
Sandguss ist die fehlerverzeihendste Route für große oder einmalige Formen. Wenn Sie sehen möchten, wie die Formseite des Auftrags funktioniert, lesen Sie unsere Hinweise zu Aluminium in Sand gießen Gehen Sie durch Muster, Anguss und den Guss selbst.
Feinguss Geeignet für dünne Wände und feine Details, bei denen die Keramikschale vorgewärmt wurde, damit das Metall sie ausfüllt, bevor es gefriert. Ein Teil wie diese Feingusskappe aus Aluminium ist ein gutes Beispiel dafür, wie dünn die Wände sein können, wenn die Schmelze sauber und die Hülle heiß ist.
 Kundenspezifische Aluminium-Feingusskappe Maßgeschneiderte Aluminiumkappe, aufgeführt unter Feingussteile; Es veranschaulicht die Dünnwandfähigkeit, die in diesem Abschnitt besprochen wird. Produkt anzeigen →
Druckguss funktioniert wieder anders: Ein Warmhalteofen hält einen großen Legierungsvorrat bereit, und eine Gießkammer füllt die Form in Millisekunden. Schussgewicht, Formtemperatur und Zykluszeit sind alle aufeinander abgestimmt, weshalb Druckgusslegierungen aufgrund ihrer Fließfähigkeit und nicht aufgrund ihrer maximalen Festigkeit ausgewählt werden.
Nach dem Gießen folgt die Arbeit, die aus einem Gussteil ein Teil macht: Beschneiden, Wärmebehandlung bei Bedarf und Bearbeitung der Flächen, Bohrungen und Gewinde, die präzise sein müssen. Unser eigener Shop paart Casting mit Bearbeitung und Oberflächenveredelung Daher werden die Abmessungen nach der Erstarrung geschnitten und vorher nie erraten.
 Kundenspezifische Bearbeitung von Feingussteilen Kundenspezifischer Feinguss mit Bearbeitung, angeboten von Ningbo Hansheng; Dies ist relevant, wenn Gussteile nach der Erstarrung präzise Flächen, Bohrungen oder Gewinde benötigen. Produkt anzeigen →
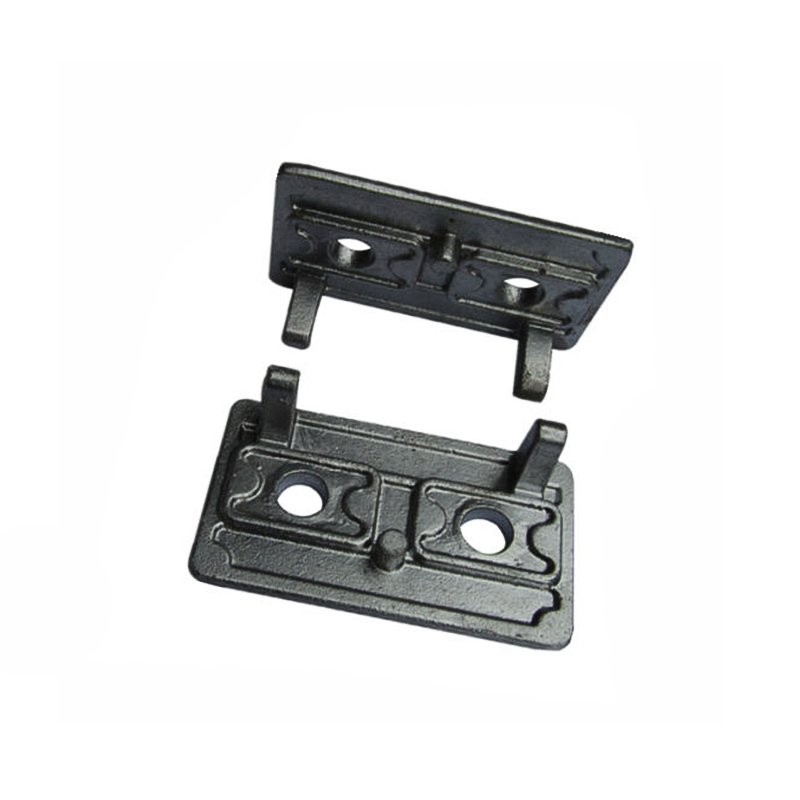
Verschiedene Branchen verlangen dann unterschiedliche Dinge vom gleichen Metall. Schienen- und Transportbeschläge müssen über Jahre hinweg leicht sein und Vibrationen standhalten. Hier verdient ein Präzisionsaluminiumguss mit engen Toleranzen seinen Platz.
 Präzisionsaluminiumgussteile für Eisenbahnteile Kundenspezifische Aluminiumgussteile für den Eisenbahnbau, einschließlich Struktur- und Bremskomponenten; Geeignet für den Transport von Hardware, bei der enge Toleranzen und Vibrationsfestigkeit erforderlich sind. Produkt anzeigen →
Fragen, die wir oft hören
Kann man Aluminiumdosen zu Hause schmelzen?
Ja, mit Vorbehalten. Dosen sind dünn, stark beschichtet und enthalten oft eingeschlossene Feuchtigkeit. Trocknen und zerkleinern Sie sie zuerst, rechnen Sie mit hohen Oxidationsverlusten und denken Sie daran, dass Dosenmetall keine Gusslegierung mit vorhersehbaren Eigenschaften ist.
Wie stellt man geschmolzenes Aluminium ohne Ofen her?
Mit einem Propangasbrenner und einem kleinen Ton-Graphit-Schmelztiegel können Sie ein paar hundert Gramm schmelzen, mit einer Holzkohleschmiede können Sie etwas mehr schmelzen. Die Temperaturkontrolle ist schlecht, daher betrachten Sie diese Schmelzen als Experimente und nicht als Produktion.
Warum sieht meine Schmelze stumpf aus und lässt sich schlecht gießen?
Normalerweise Überhitzung, nasser Schrott oder ein Bad, das nie entgast und abgeschöpft wurde. Helles, sauberes Metall und ein gleichmäßiger Gießstart mit trockenem Füllmaterial und einem Thermoelement.
Aluminium gut zu schmelzen ist meist eine Disziplin kleiner Gewohnheiten: trockenes Metall, maßvolle Hitze, saubere Oberfläche. Wenn Sie unsere frühen Fehler lieber nicht wiederholen möchten, senden Sie uns Ihre Zeichnung mit Angaben zu Legierung, Wandstärke und Endbearbeitungsanforderungen. Unser Team schlägt Ihnen dann die Gussroute und ein realistisches Toleranzbudget vor.
Ausgewählte Lageranzeige
Kontaktinformationen
- Tel:+86-574-88067800/88067900
- Fax:+86-574-88067400
- Phone:+86-13967874638
- E-Mail:master@nbyifei.com
Produktlinks
Produktlinks
Kontaktieren Sie uns

